


W zeszłym kwartale skontaktował się z nami inżynier w sprawie obudowy, która pękała wokół wciśniętej wkładki podczas cykli termicznych. Na rysunku wskazano popularny stop ogólnego przeznaczenia, mocny na papierze, ale zbyt sztywny na część, która jest naprzemiennie eksploatowana na gorąco i na zimno. Przejście na gatunek bardziej stabilny termicznie wyeliminowało pęknięcie bez zmiany geometrii nawet o milimetr.
Ta historia wyjaśnia, dlaczego najlepszym stopem aluminium do odlewania ciśnieniowego nigdy nie jest pojedynczy materiał. Jest to stop, który pasuje do obciążenia mechanicznego części, środowiska pracy, grubości ścianki, etapów wykańczania i wielkości produkcji. W przypadku większości komponentów ogólnego przeznaczenia, A380 jest pragmatycznym pierwszym wyborem. W przypadku obudów cienkościennych lub złożonych, A383 lub ADC12 wypełnij matrycę bardziej niezawodnie. W przypadku zastosowań korozyjnych lub zewnętrznych, A360 zapewnia lepszą odporność. Do korpusów szczelnych ciśnieniowo, takich jak obudowy zaworów, A413 wygrywa. A w przypadku części konstrukcyjnych wymagających obróbki cieplnej lub spawania, A356 zasługuje na poważne spojrzenie.
W tym przewodniku porównano pięć stopów, które mają największe znaczenie w komercyjnych odlewach ciśnieniowych, wyjaśniono kompromisy kryjące się za liczbami i pokazano, jak producent niestandardowych odlewów ciśnieniowych aluminium ocenia te same wybory w hali produkcyjnej.
Który stop aluminium jest najlepszy do odlewania ciśnieniowego? Krótka odpowiedź
Skorzystaj z poniższych szybkich kart jako punktu wyjścia, a następnie zweryfikuj swój wybór w oparciu o szczegółowe porównania w dalszej części tego artykułu.
A380 — najlepszy wszechstronny
Koń roboczy w branży. Mocne, łatwe w odlewaniu i dobrze rozumiane przez każdego dostawcę odlewów ciśnieniowych. Stosowany do wsporników, obudów i ogólnych części konstrukcyjnych, które nie są narażone na silną korozję.
A383 / ADC12 — najlepsze części cienkościenne i złożone
Wyższa zawartość krzemu poprawia płynność i ogranicza lutowanie matrycowe. Stosować, gdy grubość ścianki spada poniżej 2 mm lub gdy geometria wypełnia się niechętnie.
A360 - Najlepsza odporność na korozję
Niska zawartość miedzi minimalizuje korozję galwaniczną. Stosowany do zewnętrznych obudów przyrządów i elementów narażonych na działanie wilgoci, słonego powietrza lub środków chemicznych.
A413 - Najlepsza szczelność ciśnieniowa
Wysoka zawartość krzemu zapewnia wyjątkową odporność na wycieki. Zastosowanie do korpusów hydraulicznych i pneumatycznych, w tym obudów zaworów redukcyjnych.
A356 — najlepsza opcja konstrukcyjna/poddająca się obróbce cieplnej
Niższa zawartość krzemu z magnezem umożliwia obróbkę cieplną T6. Stosować, gdy plastyczność i odporność na zmęczenie są ważniejsze niż lejność.
Zalecenia te odzwierciedlają typową praktykę odlewania ciśnieniowego. Grubość przekroju, konstrukcja bramy, wymagania dotyczące obróbki cieplnej i powlekania mogą wpłynąć na ostateczny wybór.
Co właściwie wyróżnia stopy aluminium do odlewania ciśnieniowego?
Każdy stop do odlewania ciśnieniowego zaczyna się od tej samej podstawy aluminiowej, ale celowe dodatki zmieniają sposób, w jaki metal płynie, twardnieje i zachowuje się podczas użytkowania. Największą pracę wykonują cztery elementy.
- Krzem (Si) poprawia płynność i zmniejsza łzawienie na gorąco. Wyższa zawartość krzemu ogranicza również lutowanie matrycowe, kosztem obrabialności i jakości anodowania.
- Miedź (Cu) zwiększa wytrzymałość i twardość w temperaturze pokojowej, zwłaszcza po starzeniu, ale obniża odporność na korozję i może powodować wzrost wymiarów pod wpływem długotrwałej ekspozycji na ciepło.
- Magnez (Mg) umożliwia utwardzanie wydzieleniowe i zwiększa wytrzymałość w podwyższonych temperaturach.
- Żelazo (Fe) w większości stopów do odlewania ciśnieniowego utrzymuje się na poziomie 0,7–1,3%, aby zapobiec lutowaniu do matrycy, ale zbyt dużo żelaza tworzy twarde fazy przypominające igły, które zmniejszają ciągliwość.
Czytanie arkusza danych bez zrozumienia tych interakcji jest ryzykowne. Stop o wysokiej zawartości miedzi może przejść próbę rozciągania, ale nie po latach ekspozycji na zewnątrz. Stop o wysokiej zawartości krzemu może pięknie odlewać, ale daje matową, trudną do anodowania powierzchnię. Najlepszym stopem do odlewania ciśnieniowego jest zatem ten, który równoważy Twoje priorytety, a nie ten, który ma najbardziej imponującą pojedynczą specyfikację.
Porównanie stopów aluminium do odlewów ciśnieniowych
Poniższa tabela przedstawia typowy skład i właściwości mechaniczne odlewu dla pięciu stopów najczęściej określanych w projektach odlewów ciśnieniowych w USA, Europie i Azji. Wartości są typowe; Przed ostatecznym wyborem należy zawsze sprawdzić aktualne certyfikaty testów.
| Stop (nazwy zwyczajowe) | Si% | Cu% | UTS (MPa) | Wydajność (MPa) | Wydłużenie% | Najlepsze dla |
|---|---|---|---|---|---|---|
| A380 (ADC10, AlSi8Cu3) | 7,5-9,5 | 3,0-4,0 | 324 | 160 | 3.5 | Cel ogólny |
| A383 (ADC12, AlSi11Cu3) | 9,5-11,5 | 2,0-3,0 | 310 | 150 | 3.5 | Cienkie ściany, złożoność |
| A360 (AlSi10Mg) | 9,0-10,0 | maks. 0,6 | 317 | 165 | 3.5 | Odporność na korozję |
| A413 (AlSi12) | 11-13 | 1,0 maks | 292 | 130 | 2.5 | Szczelność ciśnieniowa |
| A356 (AlSi7Mg) | 6,5-7,5 | 0,2 maks | 262 (T6: 290) | 185 (T6: 240) | 10 (T6) | Konstrukcje poddane obróbce cieplnej |
Dwie liczby zasługują na szczególną uwagę. Po pierwsze, wydłużenie: A356 w stanie T6 może osiągnąć 10%, podczas gdy A380 wynosi około 3,5%. Jeśli Twoja część musi przetrwać uderzenie lub zginanie, ta różnica ma znaczenie. Po drugie, zawartość miedzi: miedź, która nadaje A380 wytrzymałość, to ten sam pierwiastek, który przyspiesza korozję w środowiskach obciążonych solą.
Wizualne spojrzenie na wytrzymałość na rozciąganie
Wytrzymałość na rozciąganie jest często pierwszym kryterium, jakie stosują inżynierowie zajmujący się filtrami. Poniższy wykres słupkowy porównuje typowe wartości wytrzymałości na rozciąganie (UTS) po odlaniu dla pięciu stopów.
Nie traktuj tych liczb jako precyzyjnych gwarancji. Rzeczywiste wyniki różnią się w zależności od grubości przekroju, parametrów odlewania i umiejscowienia w matrycy. Pręt rozciągający wycięty z obszaru bramy zawsze będzie działał lepiej niż odcinek oddalony od bramy.
Dopasuj stop do zadania części
Tabele właściwości odpowiadają na możliwości materiału. Trudniejsze pytanie dotyczy tego, czego faktycznie doświadcza twoja część. Przed zapisaniem nazwy stopu na rysunku należy zapoznać się z niniejszymi warunkami świadczenia usług.
Wysokie obciążenia mechaniczne i zmęczenie
Wybierz A380 lub gatunek o wysokiej wytrzymałości z zawartością miedzi powyżej 3%. Jeśli część będzie poddawana obróbce cieplnej, omów A356, nawet jeśli jego lejność jest gorsza.
Idealny do: wsporników konstrukcyjnych, płyt montażowych, elementów pojazdów.
Środowisko korozyjne lub zewnętrzne
Wybierz A360, aby utrzymać niski poziom miedzi. Zastosuj powłokę ochronną, jeśli część musi nadal spełniać wymagania dotyczące wysokiej wytrzymałości.
Idealny do: obudów przyrządów, liczników zewnętrznych, akcesoriów morskich.
Cienkie ściany i złożona geometria
Wybierz A383 lub ADC12. Wyższa zawartość krzemu sprawia, że metal płynie w wąskie sekcje i zmniejsza porowatość skurczową.
Idealny do: obudów elektroniki, radiatorów, złączy.
Szczelność ciśnieniowa
Do korpusów zaworów i elementów pneumatycznych należy stosować A413. Wysoka zawartość krzemu minimalizuje mikroporowatość, a impregnacja może uszczelnić resztkowe wycieki.
Idealny do: zaworów redukcyjnych, korpusów rozdzielaczy, obudów pomp.
Zarządzanie ciepłem
W przypadku obudów silników i elektroniki mocy A380 i A383 zapewniają dobrą przewodność cieplną, podczas gdy gatunki o niższej zawartości miedzi, takie jak A360, przewodzą ciepło jeszcze lepiej.
Idealny do: obudów silników, obudów LED, energoelektroniki.
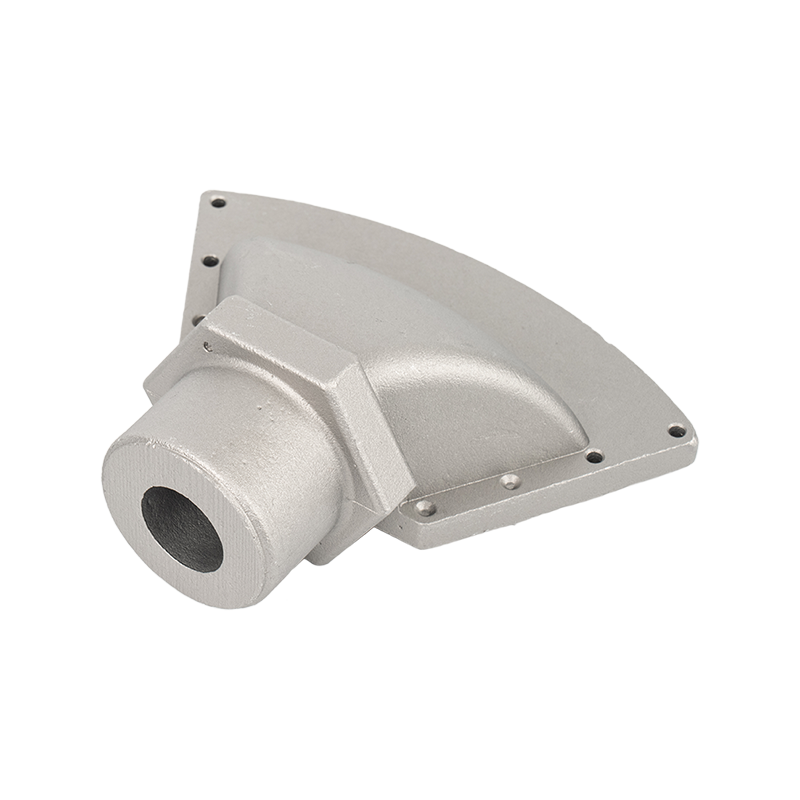 Niestandardowe odlewy ciśnieniowe ze stopów aluminium o wysokiej wytrzymałości do komponentów przemysłowych Zaprojektowane z myślą o rolach nośnych i ochronnych, te niestandardowe odlewy równoważą wytrzymałość, odporność na zużycie i lekką konstrukcję - idealne do obudów silników i diod LED, gdzie liczy się niezawodność. Zobacz produkt →
Czego nie mówi arkusz danych
Każdy stop ma osobowość produkcyjną. Te praktyczne czynniki wpływają na czas dostawy, ilość złomów i końcowy koszt części.
Kluczowe spostrzeżenia: Najtańszy stop na kilogram nie zawsze jest najtańszy w przeliczeniu na kwalifikowaną część. Nieco droższy gatunek często zwraca się w postaci mniejszej ilości złomu, szybszej obróbki i mniejszej liczby zwrotów z pola.
- Lutowanie matrycowe: A380 ma tendencję do lutowania stali, chyba że zawartość żelaza jest kontrolowana. Wyższa zawartość krzemu w A383 jest łatwiejsza dla matrycy i wydłuża żywotność narzędzia.
- Skrawalność: Miedź poprawia skrawalność, więc A380 obrabia szybciej niż A360. Jeśli dana część wymaga setek wywierconych lub gwintowanych otworów, ma to bezpośredni wpływ na czas cyklu.
- Jakość anodowania: Zawartość krzemu powyżej 10% daje ciemniejsze, mniej jednolite anodowane wykończenie. Części wymagające anodowania kosmetycznego mogą wymagać A360 lub specjalnie rafinowanego stopu.
- Próba ciśnieniowa: A413 kosztuje nieco więcej za kilogram, ale jeśli twoja część musi przejść w 100% test pod wodą, redukcja złomu porowatości zwykle zwraca różnicę.
- Obróbka cieplna: Standardowe stopy odlewnicze słabo reagują na obróbkę T6, ponieważ uwięziony gaz rozszerza się podczas rozpuszczania. Jeżeli obróbka cieplna jest obowiązkowa, należy rozważyć odlewanie ciśnieniowe wspomagane próżniowo lub inny proces.
Zalecenia dotyczące stopów dla poszczególnych branż
W przypadku części, które produkujemy w naszej własnej fabryce odlewów ciśnieniowych, od komponentów samochodowych po obudowy silników, obudowy przyrządów i korpusy zaworów, powtarza się ta sama logika doboru.
Komponenty samochodowe
A380 i A383 dominują w odlewnictwie motoryzacyjnym. Nasza linia produkcyjna posiadająca certyfikat IATF 16949 opiera się na ich spójności w przypadku wsporników, obudów i części konstrukcyjnych. W przypadku elementów znajdujących się w pobliżu układu wydechowego lub turbosprężarki należy ocenić gatunek odporny na wysoką temperaturę, zamiast zakładać, że standardowy stop wytrzyma długotrwałe ciepło.
Obudowy silników
Obudowy silników łączą w sobie obciążenie strukturalne, wibracje i ciepło. A380 jest standardową odpowiedzią, ponieważ równoważy wytrzymałość, przewodność cieplną i stabilność wymiarową. Jeśli silnik pracuje w wilgotnym lub mokrym środowisku, określ wodoodporną powłokę lub przejdź na A360 dla samego stopu obudowy. Aby bliżej przyjrzeć się temu, jak wybór stopu wpływa na cały łańcuch produkcyjny, przeczytaj nasz kompletny przewodnik czym jest odlewanie aluminium i jak działa .
Obudowy przyrządów i obudowy zewnętrzne
Przyrządy zewnętrzne narażone są na korozję, promieniowanie UV i wahania temperatury. Niska zawartość miedzi w A360 sprawia, że jest to bezpieczniejszy wybór. Jest trudniejszy do odlania i nieco droższy, ale awaria w terenie spowodowana skorodowaną obudową jest znacznie droższa.
Korpusy zaworów redukujących ciśnienie
Korpusy zaworów wymagają szczelności ciśnieniowej, odporności na korozję i precyzyjnej obróbki. A413 zapewnia najlepszą odporność na wycieki dzięki wysokiej zawartości krzemu, natomiast A380 zapewnia lepszą ogólną wytrzymałość. Wielu producentów zaworów wybiera A380 ze wspomaganiem próżniowym i impregnacją, aby połączyć wytrzymałość z ochroną przed wyciekami.
 Obudowy zaworów redukcyjnych z odlewanego ciśnieniowo aluminium, poddane precyzyjnej obróbce Te obudowy zaworów łączą odlewane ciśnieniowo kanały przepływowe z powierzchniami uszczelniającymi obrabianymi CNC, zapewniając szczelność ciśnieniową i odporność na korozję – kluczowe dla producentów zaworów oceniających wybór stopów. Zobacz produkt →
Pytania, które należy zadać przed zablokowaniem stopu
Rzetelny partner w dziedzinie odlewów ciśnieniowych powinien bez wahania odpowiedzieć na te pytania.
- Czy posiadasz certyfikaty testów pokazujące rzeczywiste właściwości mechaniczne tego stopu z Twojej linii produkcyjnej, a nie tylko wartości z arkusza danych?
- Jaką grubość ścianki zaleca Twój projekt matrycy dla tego stopu w geometrii naszych części?
- W jaki sposób będziesz kontrolować porowatość w miejscach przeprowadzania prób ciśnieniowych i jaki jest typowy poziom złomu?
- Czy możesz obrabiać, obrabiać powierzchnię i montować we własnym zakresie, aby stop mógł być optymalizowany w całym procesie, a nie w izolacji?
- Który stop polecasz dla naszego konkretnego środowiska usług i jakie dane terenowe lub produkcyjne potwierdzają to zalecenie?
W naszym zakładzie zajmujemy się odlewaniem ciśnieniowym cynku i aluminium z własnym wykonaniem form, obróbką skrawaniem, polerowaniem i wykańczaniem. Wybór stopu nigdy nie jest odizolowany od ograniczeń związanych z narzędziami lub dalszym procesem. Jeśli chcesz zobaczyć środowisko produkcyjne stojące za tymi odpowiedziami przed zatwierdzeniem, wybierz się na wirtualną wycieczkę po naszej hali produkcyjnej .
 Precyzyjne części odlewane ze stopu aluminium z możliwością obsługi wielu interfejsów Części te, dostosowane do złożonych systemów mechanicznych, elektronicznych i automatyki, zapewniają precyzyjne dopasowanie i stabilną pracę dzięki odlewaniu ciśnieniowemu i wykańczaniu CNC – warto je poznać, aby uzyskać wiedzę na temat doboru stopu. Zobacz produkt →
Często zadawane pytania
Czy ADC12 to to samo co A383?
Prawie. ADC12 to oznaczenie japońskiej normy przemysłowej z określonym zakresem 9,6–12,0% krzemu i 1,5–3,5% miedzi. A383 to oznaczenie stowarzyszenia Aluminium Association z węższym limitem 9,5–11,5% krzemu i 2,0–3,0% miedzi. W praktyce te dwa elementy są traktowane zamiennie w przypadku większości projektów odlewów ciśnieniowych, chociaż rysunek od japońskiego klienta zazwyczaj będzie wskazywał ADC12.
Dlaczego A380 jest najpopularniejszym stopem aluminium do odlewania ciśnieniowego?
A380 zapewnia najlepszą połączoną równowagę wytrzymałości, lejności, przewodności cieplnej, obrabialności i kosztów. Obejmuje najszerszą gamę części przemysłowych, dlatego producenci odlewów ciśnieniowych uruchamiają go w dużych ilościach i rozumieją jego zachowanie w różnych projektach matryc i liniach wykańczających.
Czy odlewy ciśnieniowe aluminium można poddać obróbce cieplnej?
Tylko z ostrożnością. Stopy standardowe zawierają mikroporowatość powstałą w wyniku uwięzienia powietrza podczas napełniania z dużą prędkością. Ciepło rozpuszczania T6 rozszerza uwięzione powietrze i powoduje powstawanie pęcherzy na powierzchni. Odlewanie ciśnieniowe lub specjalne procesy o niskiej porowatości mogą umożliwić obróbkę cieplną, ale pierwszym pytaniem powinno zawsze być to, czy element naprawdę tego potrzebuje.
Jaka jest minimalna grubość ścianki odlewu ciśnieniowego aluminium?
W przypadku A383 lub ADC12 w dobrze zaprojektowanych częściach można uzyskać ściany o grubości do 1,2-1,5 mm. A380 pozwala na około 1,5-2,0 mm w normalnych warunkach produkcyjnych. Poniżej tych wartości krytycznych staje się przepływ metalu, chłodzenie matrycy i konstrukcja bramy.
Czy zawartość miedzi znacząco wpływa na odporność na korozję?
Tak. Miedź tworzy ogniwa galwaniczne, które przyspieszają korozję w środowisku wilgotnym lub słonowodnym. Dlatego A360, z maksymalną zawartością miedzi około 0,6%, przewyższa A380 w zastosowaniach zewnętrznych. Jeśli potrzebujesz zarówno wytrzymałości, jak i odporności na korozję, porozmawiaj ze swoim producentem o powłokach ochronnych lub stopie konstrukcyjnym o niskiej zawartości miedzi.


