


Zapytaj pięciu dostawców metali, który stop aluminium jest najczęściej używany, a prawdopodobnie otrzymasz pięć różnych odpowiedzi. Zamieszanie nie wynika z braku danych. To kwestia perspektywy. W przypadku obrabianych elementów konstrukcyjnych domyślnym gatunkiem jest 6061. Walcowana blacha używana do zbiorników, obudów i naczyń kuchennych, przewody 3003. W zakładzie odlewania ciśnieniowego najważniejszym narzędziem jest A380, lepiej znany w Azji jako ADC12, a w Europie jako AlSi8Cu3Fe. Dlatego najbardziej użyteczną odpowiedzią dla inżyniera nie jest pojedyncza liczba stopów, ale jasny obraz tego, które stopy dominują w każdym procesie i dlaczego.
W tym artykule omówiono system stopów aluminium, porównano gatunki, które faktycznie znajdziesz w wycenach i rysunkach, oraz wyjaśniono, jak wybrać odpowiedni materiał na komponent. Kończy się praktycznymi poradami dotyczącymi zaopatrzenia w części obrabiane i odlewane ciśnieniowo, w tym kontrolą jakości, która odróżnia niezawodnego partnera odlewniczego od taniego.
Stopy kute a stopy odlewane: zacznij tutaj
Stopy aluminium dzieli się najpierw ze względu na drogę ich kształtowania. Stopy kute są walcowane, wytłaczane, kute lub ciągnione do postaci stałej, a następnie dalej przetwarzane. Stopy odlewane są topione i wlewane do formy. To rozróżnienie ma znaczenie, ponieważ granice składu są różne. Stop kuty, taki jak 6061, można zwijać w arkusze lub wytłaczać w profile, ale jest trudny do odlewania. Stop odlewany ciśnieniowo, taki jak A380, ma doskonałą płynność w formie, ale nie jest dostępny w postaci standardowego walcowanego arkusza.
Każdą rodzinę następnie dzieli się na grupy poddawane obróbce cieplnej i niepoddawane obróbce cieplnej. Stopy niepoddawane obróbce cieplnej, do których należą serie 1000, 3000 i 5000, zyskują wytrzymałość w wyniku utwardzania przez odkształcenie podczas walcowania, ciągnienia lub obróbki na zimno. Stopy do ulepszania cieplnego, takie jak seria 2000, 6000 i 7000, są wzmacniane poprzez obróbkę cieplną przesycającą, po której następuje sztuczne starzenie, często kończące się stanem takim jak T6. Ten etap odpuszczania może zwiększyć granicę plastyczności od dwóch do trzech razy w porównaniu ze stanem wyżarzonym, dlatego ten sam numer gatunku może występować w bardzo różnych zastosowaniach.
To rozróżnienie wyjaśnia, dlaczego dostawca blach i dostawca odlewów ciśnieniowych udzielą różnych odpowiedzi na to samo pytanie. Zgłaszają stop, który sprawdza się najlepiej w ich własnym procesie. Cały proces odlewania aluminium, od topienia po wykończenie, jest omówiony w naszym artykule przewodnik po odlewaniu aluminium ; tutaj skupiamy się na samych materiałach.
System numeracji stopów: szybki odczyt gatunku
Większość komercyjnych gatunków aluminium jest zgodna z czterocyfrowym systemem stowarzyszenia aluminium. Pierwsza cyfra określa główny pierwiastek stopowy. Poniższa tabela podsumowuje osiem kutych serii i przesłanie, jakie niesie ze sobą każda liczba.
| Seria | Główny pierwiastek stopowy | Metoda wzmacniania | Typowe zastosowania |
|---|---|---|---|
| 1xxx | Brak (minimum 99% aluminium) | Praca na zimno | Przewodniki elektryczne, zbiorniki chemiczne, reflektory |
| 2xxx | Miedź | Obróbka cieplna | Konstrukcje lotnicze, elementy złączne, części obrabiane o wysokiej wytrzymałości |
| 3xxx | Mangan | Praca na zimno | Przybory kuchenne, zbiorniki magazynujące, żebra wymienników ciepła |
| 4xxx | Krzem | Obróbka cieplna (some) | Drut spawalniczy, blacha lutownicza, profile architektoniczne |
| 5xxx | Magnez | Praca na zimno | Sprzęt morski, zbiorniki ciśnieniowe, panele karoserii samochodów |
| 6xxx | Magnez Silicon | Obróbka cieplna | Ramy konstrukcyjne, maszyny, części samochodowe, drabiny |
| 7xxx | Cynk | Obróbka cieplna | Armatura lotnicza, wysokiej jakości artykuły sportowe, oprzyrządowanie do form |
| 8xxx | Inne pierwiastki (lit, żelazo itp.) | Różnie | Zastosowania specjalne, folie, opakowania |
W przypadku stopów odlewanych stosuje się inny skrót. Stowarzyszenie Aluminium Association wymienia gatunki odlewów z literą wiodącą, np. A356 lub A380, gdzie litera wskazuje mniejsze warianty składu. Japońscy i azjatyccy odlewnicy ciśnieniowi używają oznaczenia ADC, więc ADC12 jest chemicznie podobny do A380. Normy europejskie często odnoszą się do tego samego materiału co AlSi8Cu3Fe, który bezpośrednio opisuje nominalną zawartość krzemu, miedzi i żelaza. Po otrzymaniu międzynarodowej oferty sprawdź, do jakiego standardu się odwołujesz, zanim porównasz składy różnych dostawców.
Sześć kutych stopów, które zobaczysz w każdym cytacie
Rynek jest szeroki, ale niewielki zestaw gatunków obejmuje zdecydowaną większość elementów obrabianych i arkuszy. Te sześć stale pojawia się na rysunkach technicznych i katalogach dostawców.
1100
Komercyjnie czyste aluminium o wyjątkowej odporności na korozję, przewodności cieplnej i odkształcalności. Wytrzymałość jest niska, dlatego stosuje się ją tam, gdzie głębokość formowania, parametry elektryczne lub termiczne mają większe znaczenie niż nośność.
- Typowa granica plastyczności: 34 MPa (stan O)
- Folie, reflektory, tabliczki znamionowe, sprzęt chemiczny
3003
Najpopularniejszy gatunek serii 3000. Mangan dodaje około 20% więcej wytrzymałości niż 1100, zachowując jednocześnie odkształcalność i spawalność.
- Typowa granica plastyczności: 145 MPa (H14)
- Zbiorniki magazynowe, wymienniki ciepła, przybory kuchenne
5052
Najmocniejszy z powszechnie stosowanych stopów niepoddawanych obróbce cieplnej. Doskonała odporność na korozję w środowisku morskim i dobra wytrzymałość zmęczeniowa.
- Typowa granica plastyczności: 193 MPa (H32)
- Zbiorniki paliwa, sprzęt morski, zbiorniki ciśnieniowe
6061
Najlepiej zbilansowany gatunek do zastosowań ogólnych. Obrabiane cieplnie, spawalne, obrabialne i dostępne w prawie każdej postaci produktu. Jest to stop, po który domyślnie sięga większość warsztatów mechanicznych.
- Typowa granica plastyczności: 276 MPa (T6)
- Ramy, wsporniki samochodowe, części precyzyjnie obrobione
6063
Niższa wytrzymałość niż 6061, ale znacznie lepsza prędkość wytłaczania i jakość powierzchni. Standardowy wybór w przypadku profili architektonicznych i wykończeń dekoracyjnych.
- Typowa granica plastyczności: 214 MPa (T6)
- Ramy okienne, poręcze, radiatory LED
7075
Opcja o dużej wytrzymałości. Cynk zapewnia wytrzymałość zbliżoną do stali w stanie T6, ale trudniej jest zarządzać obrabialnością i odpornością na korozję, a koszt jest wyższy.
- Typowa granica plastyczności: 503 MPa (T6)
- Armatura lotnicza, podstawy form, części do rowerów wyczynowych
Z punktu widzenia zakupów sześć powyższych gatunków zaspokaja większość zapotrzebowania na aluminium w postaci arkuszy, płyt, prętów, rur i profili. Kiedy rysunek wymaga „aluminium” bez gatunku, najbezpieczniejszym rozwiązaniem domyślnym dla części obrabianych jest 6061-T6, a rozsądną wartością domyślną w przypadku obróbki blachy jest 3003. Luka pomiędzy tymi dwoma wartościami domyślnymi to miejsce, w którym zdarza się najwięcej błędów przy wyborze materiałów.
Dlaczego 6061 jest najczęściej używanym stopem ogólnego przeznaczenia
Jeśli jeden gatunek musi nosić tytuł „najpowszechniej używanego stopu aluminium”, 6061 jest najsilniejszym kandydatem na elementy obrabiane i konstrukcyjne. Stop zawiera 0,4-0,8% krzemu i 0,8-1,2% magnezu, które podczas sztucznego starzenia tworzą krzemek magnezu. Ten mechanizm utwardzania wydzieleniowego zapewnia granicę plastyczności około 276 MPa w stanie T6, czyli mniej więcej trzykrotnie większą niż w przypadku wyżarzonego stali 1100, przy jednoczesnym utrzymaniu wydłużenia powyżej 12%.
Praktyczne zalety wyjaśniają jego dominację. 6061 dobrze spawa większość standardowych drutów spawalniczych, można go obrabiać czysto i można go anodować w celu uzyskania w miarę spójnego wykończenia. Jest dostępny w postaci płyty, pręta, rury, wytłaczania i kucia. Łańcuchy dostaw są głębokie, więc terminy realizacji i ceny pozostają stabilne. Projektanci doceniają także jego przewidywalną reakcję na operacje wtórne, takie jak wiercenie, gwintowanie i frezowanie CNC.
Oznaczenia temperamentu mają znaczenie przy porównywaniu ofert. Pręt 6061-T6 i pręt 6061-T4 mają różną granicę plastyczności, inną obrabialność i różną twardość końcową, mimo że skład jest identyczny. Jeśli Twój dostawca bez ogródek podaje „6061”, poproś o pełne oznaczenie. W przypadku elementów konstrukcyjnych i obrabianych, dominującą specyfikacją jest T6. W przypadku uformowanych części arkuszowych bardziej odpowiednie mogą być stany O lub H, a określenie niewłaściwego może spowodować pękanie podczas zginania lub ściągania podczas formowania gwintu.
Powszechnym porównaniem architektury jest 6063, w którym siła jest zamieniana na szybkość wytłaczania i jakość powierzchni. Poniższa tabela pokazuje, gdzie różnią się te dwie klasy.
| Właściwość (Termin T6) | 6061-T6 | 6063-T6 |
|---|---|---|
| Wytrzymałość na rozciąganie | ~310 MPa | ~241 MPa |
| Siła plastyczności | ~276 MPa | ~214 MPa |
| Wydłużenie przy zerwaniu | 12-17% | 12-18% |
| Prędkość wytłaczania | Umiarkowane | Wysoka |
| Anodowany wygląd | Dobrze | Znakomicie |
| Typowe części obrabiane | Wsporniki, obudowy, zawory | Profile, szyny, listwy |
To rozróżnienie ma znaczenie, gdy kupujesz obrobione maszynowo obudowy lub wsporniki konstrukcyjne. Część 6061-T6 ma prawie 30% większą granicę plastyczności niż równoważna część 6063-T6, więc zmiana gatunku bez zmiany geometrii zmienia właściwości mechaniczne produktu końcowego. Jeśli na rysunku nie określono wymagań, często wygrywa najtańsza oferta, a zainstalowany produkt może nie wytrzymać zamierzonych obciążeń eksploatacyjnych.
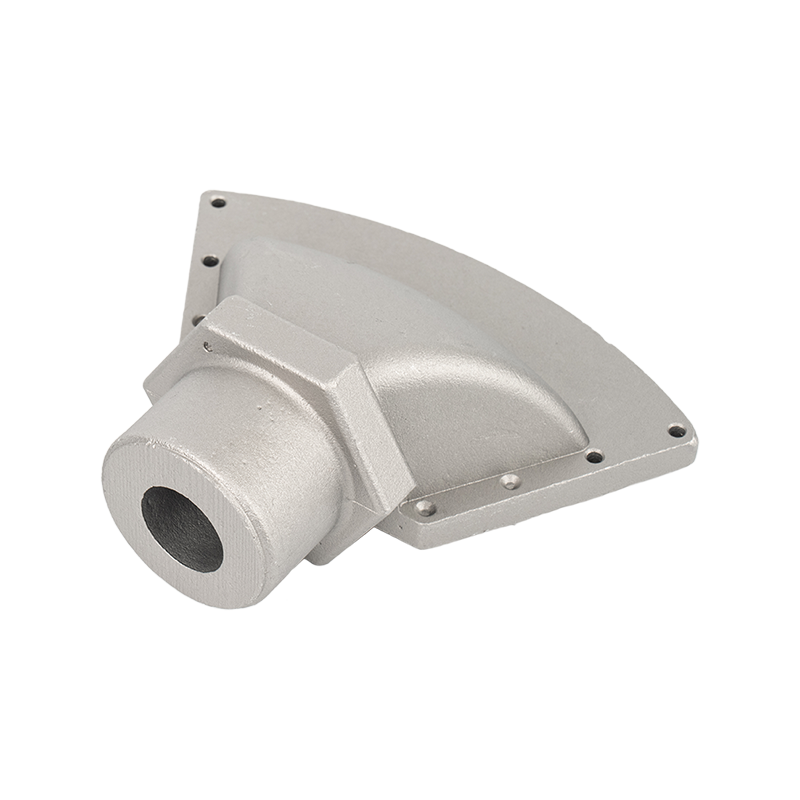 Wysoka-Strength Aluminum Alloy Castings for Structural Components Ta opcja odlewania wyróżnia stop A380 (ADC12), którego wysoka zawartość krzemu zapewnia doskonałą płynność cienkościennego odlewania ciśnieniowego, podczas gdy miedź zwiększa twardość i podatność na obróbkę skrawaniem – idealny do obudów, wsporników i części pomp. Zobacz produkt →
Stopy odlewnicze: zmiany odpowiedzi w odlewni
Gdy element jest wytwarzany w procesie odlewania ciśnieniowego, a nie obróbki skrawaniem, najpopularniejszym stopem aluminium jest A380, zwany także ADC12. A380 łączy w sobie wysoką zawartość krzemu, miedzi i aluminium z niewielkimi ilościami żelaza, manganu i magnezu. Zawartość krzemu wynosząca około 8% zapewnia stopionym metalom doskonałą płynność, która jest niezbędna do wypełniania ubytków cienkościennych. Dodatek miedzi zwiększa twardość i skrawalność. Rezultatem jest wszechstronny stop, który pokrywa obudowy, wsporniki, części pomp i obudowy konstrukcyjne.
Gatunki odlewnicze różnią się od gatunków do obróbki plastycznej, ponieważ wymagania są inne. Stop do odlewania ciśnieniowego musi być odporny na rozdzieranie na gorąco podczas krzepnięcia, nie może nadmiernie reagować ze stalowymi matrycami i musi łatwo płynąć na etapie napełniania. Czyste aluminium i wiele kompozytów kutych słabo radzi sobie w takich warunkach. Dlatego nie zobaczysz 6061 określonego dla konwencjonalnego procesu odlewania ciśnieniowego; twardnieje ze zbyt dużym skurczem i ryzykiem porowatości. Kiedy projektanci potrzebują właściwości zapewniających obróbkę plastyczną, obrabiają część z pręta lub płyty, zamiast próbować ją odlewać.
Typowe gatunki odlewów ciśnieniowych obejmują:
- A380/ADC12 - ogólny koń pociągowy o dobrej wytrzymałości, szczelności ciśnieniowej i przewodności cieplnej.
- A383/ADC10 - nieco wyższa zawartość krzemu dla jeszcze lepszej płynności w przypadku skomplikowanych geometrycznie części.
- A360 - wyższa odporność na korozję i lepsza szczelność ciśnieniowa elementów hydraulicznych i pneumatycznych.
- A356/A357 - stopy odlewnicze nadające się do obróbki cieplnej, stosowane tam, gdzie liczy się ciągliwość i atest strukturalny, zwykle przy odlewaniu niskociśnieniowym lub grawitacyjnym.
- AlMg5Si2 (rodzina 518) - stop aluminiowo-magnezowy o najlepszej odporności na korozję, który można również anodować, chociaż stopy bogate w magnez wymagają specjalnego traktowania podczas topienia.
| Stop | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Wydłużenie (%) | Typowe zastosowanie |
|---|---|---|---|---|
| A380/ADC12 | ~324 | ~159 | 3.5 | Obudowy, wsporniki, obudowy elektronarzędzi |
| A383/ADC10 | ~310 | ~152 | 3.5 | Cienkościenne obudowy złożone |
| A360 | ~317 | ~165 | 4.0 | Elementy pneumatyczne i hydrauliczne |
| A356-T6 | ~262 | ~186 | 6.0 | Odlewy konstrukcyjne, felgi, wsporniki |
| AlMg5Si2 | ~270 | ~140 | 12.0 | Komponenty morskie i mające kontakt z żywnością |
Decyzja pomiędzy A380 a A356 często sprowadza się do grubości ścianki i plastyczności. A380 wypełnia cienkie przekroje i złożone geometrie mniejszą liczbą defektów, dlatego dominuje w obudowach i ramach o dużej objętości. A356 po obróbce cieplnej T6 zapewnia około sześć do dziesięciu razy większe wydłużenie, co ma znaczenie w przypadku części, które muszą się odkształcać, a nie pękać pod wpływem uderzenia lub wibracji. Dostawca odlewów, który rozumie obie rodziny, może polecić właściwy przed docięciem narzędzi, co pozwala uniknąć późniejszych kosztownych modyfikacji matrycy.
W przypadku producenta niestandardowych odlewów decyzja dotycząca stopu jest zwykle podejmowana na początku fazy wyceny. Rysunek może określać gatunek odlewu do obróbki plastycznej, ale jeśli geometria części została zaprojektowana do odlewania, zespół inżynierów klienta zazwyczaj zatwierdza równoważny gatunek odlewu, taki jak A380 lub A356. Zastąpienie to należy zweryfikować pod kątem wymagań ciśnieniowych, narażenia na korozję i wymagań dotyczących wykończenia po odlewaniu.
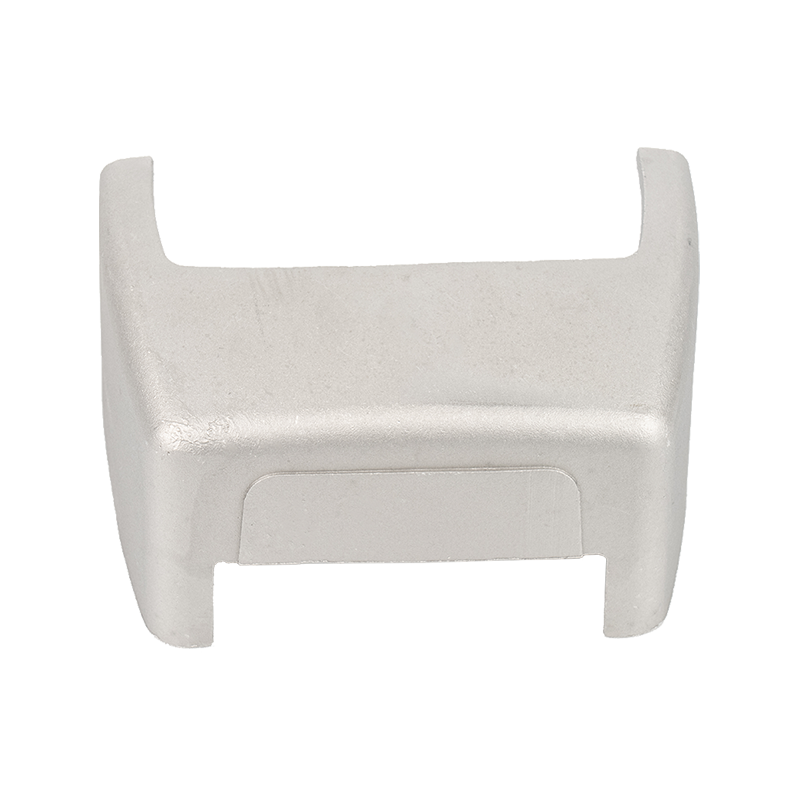 Odlewy ze stopów aluminium i cynku odporne na korozję Zaprojektowany z myślą o wymagających środowiskach, ten odlew aluminiowo-cynkowy zapewnia odporność na korozję i wytrzymałość konstrukcyjną. Nadaje się do zastosowań zewnętrznych lub lekko korozyjnych i obsługuje niestandardową geometrię poprzez precyzyjne odlewanie ciśnieniowe i wykańczanie CNC. Zobacz produkt →
Praktyczne ramy wyboru dla Twojego komponentu
Zamiast zapamiętywać jedną „najczęstszą” odpowiedź, inżynierowie powinni porównać obciążenie, środowisko i trasę produkcji. Poniższy wykres pokazuje przybliżoną granicę plastyczności dla omawianych gatunków, dzięki czemu można szybko zobaczyć zakres.
Siła to tylko jedna oś. Poniższa lista kontrolna zawiera pytania, które inżynier ds. zaopatrzenia powinien zadać przed ustaleniem oceny.
- Obciążenie mechaniczne: Obciążenia statyczne, cykliczne, udarowe lub udarowe. Wyższe naprężenia zwykle popychają Cię w kierunku gatunków kutych 6xxx lub 7xxx lub gatunków odlewanych poddawanych obróbce cieplnej, takich jak A356-T6.
- Środowisko ekspozycji: Słone powietrze, wilgoć, chemikalia przemysłowe lub kontakt z żywnością. Niepoddawane obróbce cieplnej stopy 5xxx i odlewy A360 przodują pod względem odporności na korozję.
- Temperatura pracy: Aluminium dobrze zachowuje wytrzymałość w niskich temperaturach, ale powyżej 150°C istotne staje się pełzanie. Sprawdź stan i powłokę pod kątem zastosowań na gorąco.
- Droga produkcji: Do produkcji blach wykorzystuje się 3xxx i 5xxx; wytłaczanie wykorzystuje 6xxx; obróbka skrawaniem z osłon płyt 6061 i 7075; Odlewanie ciśnieniowe wykorzystuje A380, A383 lub A360.
- Dołączanie: Spawanie sprzyja stopom 6061, 5052 i 3003. Niektóre stopy 7xxx są trudne do spawania i wymagają specjalnego materiału wypełniającego.
- Wymagania dotyczące powierzchni: Jakość anodowania różni się w zależności od stopu. Anodowanie 6063 i 5052 w celu uzyskania czystego, jasnego wykończenia; stopy o wysokiej zawartości miedzi nie.
- Koszt i dostępność: 3003 i 6061 mają najgłębsze łańcuchy dostaw i najniższe składki. 7075 i specjalne stopy odlewnicze są droższe i mogą wymagać dłuższych terminów realizacji.
Ramy te działają zarówno w przypadku elementów kutych, jak i odlewanych. Celem nie jest pogoń za jak największą liczbą, ale dopasowanie materiału do dominującego ryzyka awarii. Obudowa zaworu, która musi wytrzymywać zmiany ciśnienia, wymaga dobrej wytrzymałości zmęczeniowej i szczelności; kosmetyczny wspornik zewnętrzny wymaga odporności na korozję i czystego anodowanego wykończenia. Zapisanie wymagania w postaci zdania zwykle pozwala szybciej określić, która rodzina stopów jest odpowiednia, niż przeglądając tabelę właściwości.
Pozyskiwanie niestandardowych części z odlewu aluminiowego: co należy sprawdzić przed złożeniem zamówienia
Po wybraniu stopu system jakości dostawcy sprawdza, czy dostarczone części odpowiadają specyfikacji. W przypadku niestandardowego odlewania ciśnieniowego aluminium przed przystąpieniem do zlecenia produkcyjnego należy zwrócić uwagę na cztery obszary.
Certyfikacja materiału
Poproś o certyfikat stwierdzający skład stopu i zastosowaną normę. Renomowany zakład odlewniczy weryfikuje każde wytopienie za pomocą optycznego spektrometru emisyjnego i prowadzi zapisy w celu zapewnienia identyfikowalności. Jeśli Twój produkt podlega wymaganiom motoryzacyjnym, zakładowy system jakości powinien być zgodny z IATF 16949, a nie tylko ogólnym certyfikatem ISO 9001. Te dwa standardy różnią się znacznie pod względem tego, ile kontroli procesu i dokumentacji oczekuje się od dostawcy.
Porowatość i szczelność ciśnieniowa
Porowatość jest najczęstszą wadą odlewów ciśnieniowych. Pojawia się, gdy uwięziony gaz lub puste przestrzenie skurczowe otwierają się podczas krzepnięcia. W przypadku elementów uszczelniających, takich jak korpusy zaworów i obudowy sprężarek, należy określić klasę porowatości, ciśnienie próbne szczelności i dopuszczalny stopień nieszczelności. Komponenty, które wyglądają identycznie na powierzchni, po zamontowaniu mogą ulec poważnemu uszkodzeniu pod ciśnieniem, dlatego kryteria akceptacji należy zapisać w zamówieniu, a nie zakładać.
Tolerancje wymiarowe i naddatek na obróbkę
Odlewy ciśnieniowe charakteryzują się rozsądnymi tolerancjami, ale w przypadku krytycznych powierzchni, otworów gwintowanych i otworów łożyskowych zwykle konieczna jest obróbka skrawaniem. Omów z dostawcą, gdzie powinien być przechowywany materiał do obróbki i w jaki sposób część będzie umieszczona w uchwycie. Dobry dostawca przeprowadzi proces odlewania i obróbki z tym samym systemem odniesienia, aby uniknąć błędów przy układaniu stosów. Staje się to jeszcze ważniejsze, gdy odlew stanowi część większego zespołu, w skład którego wchodzą zakupione łożyska, uszczelnienia lub silniki elektryczne.
Operacje wykańczające i wtórne
Anodowanie, malowanie proszkowe, konwersja chromianu, gratowanie, bębnowanie i próby ciśnieniowe zmieniają koszt i czas realizacji projektu odlewniczego. Potwierdź, czy dostawca obsługuje operacje dodatkowe wewnętrznie. Pionowo zintegrowany zakład może zmniejszyć ryzyko logistyczne i komunikować kwestie jakościowe szybciej niż sieć podwykonawców. Jeśli chcesz ocenić dostawcę bez rezerwacji lotu, wirtualny spacer po hali produkcyjnej będzie przydatnym pierwszym filtrem. Możesz wybierz się na wirtualną wycieczkę po fabryce tutaj aby zobaczyć, jak zorganizowany jest warsztat odlewania ciśnieniowego na zamówienie, od wykonania form po końcowe czyszczenie.
 Precyzyjne części odlewane ze stopu aluminium z operacjami wtórnymi Te odlewane części kładą nacisk na precyzyjną produkcję na zamówienie, integrując odlewanie ciśnieniowe z obróbką CNC, wierceniem i gwintowaniem. Obróbka powierzchni, taka jak malowanie proszkowe lub galwanizacja, zwiększa trwałość, wspierając złożone zespoły i rygorystyczne standardy jakości. Zobacz produkt →
Często zadawane pytania
Jaki jest ogólnie najczęściej używany stop aluminium?
W przypadku elementów obrabianych i konstrukcyjnych najczęściej stosowanym stopem aluminium jest 6061. W przypadku arkuszy i materiałów walcowanych wiodącym gatunkiem jest 3003. W odlewaniu ciśnieniowym najczęściej stosowanym stopem jest A380, znany również jako ADC12. Odpowiedź zależy od procesu produkcyjnego.
Jaka jest różnica między 6061 a 3003?
6061 to stop do obróbki cieplnej o około dwukrotnie większej granicy plastyczności niż 3003 w standardowych stanach odpuszczania. 3003 to stop niepoddający się obróbce cieplnej, wybrany ze względu na doskonałą odkształcalność i odporność na korozję w zastosowaniach blachowych. 6061 jest typowy dla części obrabianych, natomiast 3003 dominuje w zbiornikach, kanałach i naczyniach kuchennych.
Czy aluminium 6061 można odlewać ciśnieniowo?
Konwencjonalne odlewanie ciśnieniowe 6061 nie jest zalecane, ponieważ stop twardnieje przy nadmiernym skurczu i porowatości. Projektanci, którzy wymagają wytrzymałości na poziomie 6061, albo obrabiają część z pręta, płyty lub wytłoczki, albo wybierają stop odlewniczy, taki jak A356, który można poddać obróbce cieplnej do porównywalnego poziomu wytrzymałości.
Który stop aluminium jest najlepszy do środowisk słonowodnych?
Spośród popularnych stopów najlepszą odporność na korozję zapewniają stopy 5052 i inne stopy magnezowo-aluminiowe 5xxx. W przypadku elementów odlewanych preferowane są stopy odlewnicze A360 lub aluminiowo-magnezowe, gdy spodziewane jest narażenie na działanie morza. Anodowanie lub malowanie proszkowe dodatkowo wydłuża żywotność.
Czy ADC12 to to samo co A380?
ADC12 to japońskie oznaczenie stopu do odlewania ciśnieniowego, chemicznie podobnego do A380. Obydwa zawierają około 8% krzemu i 3% miedzi. Niewielkie różnice w limitach żelaza i manganu mogą mieć wpływ na ciągliwość i zachowanie podczas lutowania matrycowego, dlatego przed zakupem międzynarodowym należy sprawdzić dokładny standard.
Jak wybrać pomiędzy 6061-T6 i 7075-T6?
Wybierz 6061, gdy liczy się koszt, spawalność i odporność na korozję, a naprężenia są umiarkowane. Wybierz 7075 tylko wtedy, gdy projekt wymaga znacznie większej wytrzymałości, na przykład w przemyśle lotniczym lub wysokiej klasy sprzęcie sportowym. 7075 jest droższy, trudniejszy w obróbce i wymaga powłok ochronnych w środowiskach korozyjnych.
Jaki jest najlepszy stop aluminium do obróbki CNC?
6061-T6 to najlepszy, wszechstronny wybór do obróbki CNC, ponieważ łączy w sobie dobrą wytrzymałość, doskonałe tworzenie wiórów i szeroką dostępność. 7075-T6 zapewnia większą wytrzymałość, ale zużywa narzędzia szybciej i jest droższy. W przypadku bardzo dużych serii produkcyjnych gatunki do obróbki swobodnej, takie jak 2011 lub 6020, mogą skrócić czas cyklu, ale kosztem odporności na korozję i wytrzymałości.
Ostateczny wniosek: dopasuj stop do procesu
Najczęściej stosowany stop aluminium nie jest stałą liczbą zapisaną w podręczniku. Jest to gatunek, który najlepiej pasuje do trasy produkcji i warunków serwisowych Twojej części. 6061 to norma dotycząca obrabianych konstrukcji. 3003 to norma dotycząca formowania i wytwarzania arkuszy. A380 to standard w przypadku odlewania ciśnieniowego na dużą skalę. Wiedza o tym, na jakie pytanie tak naprawdę odpowiadasz, niezależnie od tego, czy jest to wytrzymałość konstrukcyjna, odkształcalność arkusza czy lejność, jest warta więcej niż zapamiętywanie pojedynczego numeru klasy.
Kiedy Twój projekt przechodzi od prototypu do produkcji seryjnej, rozmowa o materiałach powinna obejmować odlewnię, a nie tylko biuro projektowe. Doświadczony producent odlewów może doradzić w sprawie zamienników stopów, opcji hartowania, ograniczeń porowatości i metod wykańczania, które pozwolą zaoszczędzić pieniądze bez pogarszania wydajności. Jeśli oceniasz dostawcę odlewów niestandardowych, zabierz ze sobą rysunek i środowisko operacyjne. Właściwy wybór stopu, udokumentowany i zweryfikowany, stanowi różnicę pomiędzy komponentami, które przetrwają serwis w terenie, a komponentami, które wymagają roszczeń gwarancyjnych.


